
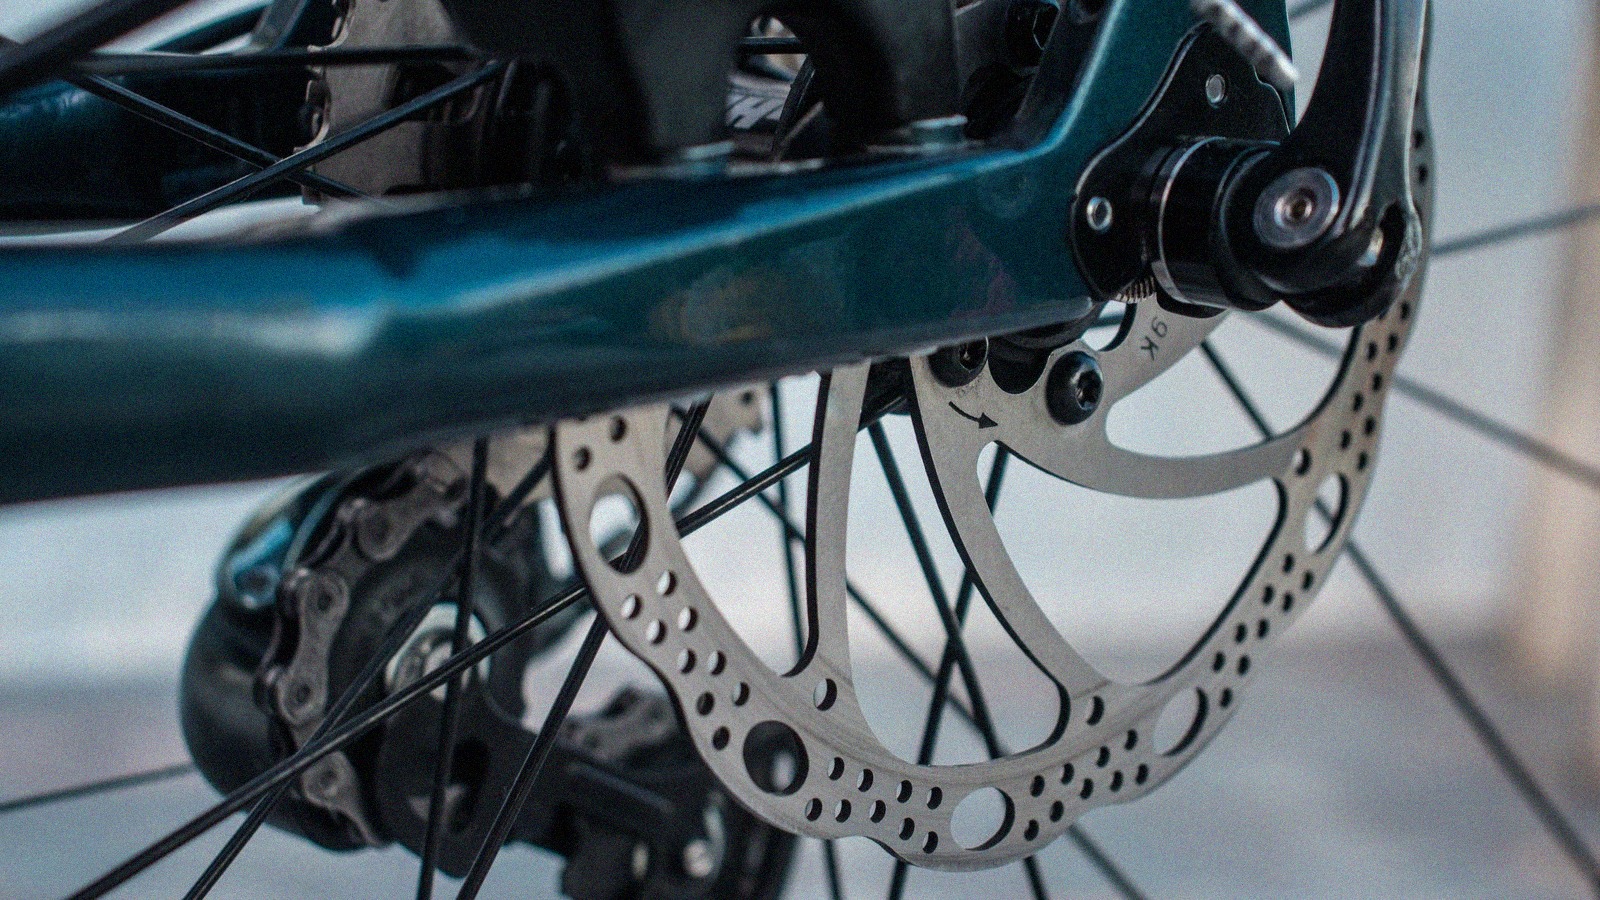
Lors des sorties sur les circuits techniques et les chemins humides en fin d’année, la sécurité ainsi que la maîtrise du trajectoire à VTT dépendent essentiellement de l’état mécanique de l’ensemble de freinage hydraulique. Le comportement thermique ainsi que l’adhérence varient radicalement selon qu’on utilise des garnitures organiques silencieuses ou des plaquettes métalliques frittées, conçues pour résister à la boue abrasive. En respectant les cotes d’usure critiques définies par les fabricants, en bannissant les combinaisons incompatibles sur les rotors et en effectuant un rodage rigoureux, on assure un freinage puissant et durable à chaque sortie.
Matériaux d’origine organique, métallique ou semi-métallique : lequel choisir pour votre pratique ?
Le choix de la garniture de frein constitue le premier paramètre d’adhérence mécanique entre l’étrier et la roue. Les plaquettes organiques, surnommées plaquettes en résine, associent des fibres synthétiques, des liants thermodurcissables et des particules en verre ou en kevlar. Dès les premières rotations, elles offrent une réponse immédiate et nette, leur coefficient de friction maximal étant atteint à une température basse. En outre, leur marche demeure très discrète par temps sec, n’envoyant que peu de chaleur aux pistons de l’étrier. En échange, leur liant organique subit une dégradation thermique lorsque la température franchit 200 °C, déclenchant le glaçage ainsi qu’une diminution marquée du mordant au bas des longues descentes. Sur sols sableux ou boueux, les particules abrasives s’enfoncent aisément dans la matière tendre, limitant la longévité de la garniture à seulement quelques sorties. Ces vélos s’adaptent idéalement aux circuits de cross-country lisses ainsi qu’aux balades d’été sur terrain plat.
À l’opposé, les plaquettes métalliques frittées, désignées sous le terme anglais de sintered, sont fabriquées à partir d’un mélange compacté de cuivre, de bronze, de graphite et de particules de fer, chauffé sous haute pression au-delà de 900 °C. Cette architecture métallique compacte offre une résistance thermique exceptionnelle, encaissant sans rupture des températures de frottement dépassant 500 °C. Même sous de fortes pluies ou dans la boue, elles conservent un coefficient de friction constant et garantissent une durabilité mécanique trois fois plus élevée que celle des résines dans un environnement humide. En opposition, elles exigent un délai pour atteindre la température optimale avant de fournir leur puissance de pointe, deviennent plus bruyantes quand le disque est humide et transfèrent une portion notable de la chaleur au fluide hydraulique. Ces modèles constituent l’option incontournable pour l’enduro, les descentes en station, les raids à haute altitude et tous les VTT dotés d’une assistance électrique dont le poids total en déplacement impose une dissipation permanente de l’énergie cinétique.
À destination des pratiquants souhaitant un équilibre, les plaquettes semi-métalliques associent une matrice résineuse contenant 30 % à 50 % de fragments métalliques. Ce mélange hybride garantit un freinage initial puissant tout en retardant la perte d’efficacité thermique lors des sollicitations répétées. Par ailleurs, les composés céramiques incorporent des microparticules minérales qui isolent thermiquement l’étrier en limitant la poussière noire qui se dépose sur les jantes et les rayons. La sélection doit s’adapter au terrain, ainsi que le souligne la classification des circuits et le balisage des parcours VTT et cotation FFC, car le passage d’un itinéraire vert ondulé à un anneau rouge ou noir abrupt modifie de manière essentielle les forces appliquées aux leviers de frein.
Compatibilité des pistes sur disques/rotors et l’inscription "Resin Pad Only"
Utiliser un mélange plus incisif pour les plaquettes, sans contrôler les propriétés du disque, met le cycliste en risque de défaillances précoces et périlleuses. Sur le circuit de freinage, beaucoup de rotors d’origine, souvent équipant des vélos de type loisir ou des groupes de gamme d’entrée, affichent la gravure laser Resin Pad Only. Cette mention indique que l’acier inoxydable servant à la découpe du disque n’a reçu aucun traitement de trempe ni de durcissement superficiel. Si vous installez des plaquettes métalliques frittées sur ce type de disque, la garniture métallique, nettement plus dure que l’acier brut du rotor, va littéralement creuser, rayer et amincir la piste en quelques dizaines de kilomètres, tout en générant des bruits stridents et une surchauffe incontrôlable.
La dimension du disque exerce une influence aussi décisive sur la modulation et sur le bras de levier de freinage. Passer d’un diamètre de 160 mm à 180 mm offre une hausse de puissance mécanique instantanée d’environ 15 % pour une pression identique sur la poignée, en étendant la zone de dissipation thermique vers l’atmosphère. Lors de longues descentes ou sorties exigeantes, l’installation d’un frein de 200, 203 ou 220 mm sur l’avant des VTTAE modernes empêche le liquide hydraulique de bouillir. Il reste à consulter les préconisations des fabricants de la fourche ainsi que du cadre, car chacun détermine un diamètre maximal de disque permis pour éviter les efforts de torsion excessifs sur les supports de fixation Post Mount.
La structure du disque impacte aussi sa résistance mécanique. Bien que les disques monoblocs fabriqués en acier dominent grâce à leur prix accessible et leur résistance aux impacts sur les flancs, les disques flottants fixés à une étoile en aluminium assemblée par rivets présentent des bénéfices considérables. En dissociant la trajectoire de friction de l’étoile centrale ancrée au moyeu, ils permettent une dilatation radiale uniforme provoquée par la chaleur, supprimant de ce fait le voilage transitoire du disque quand le frein subit une sollicitation continue. De même, les rotors dotés d’ailettes de refroidissement en aluminium intégrées directement dans la structure en acier permettent d’abaisser la température de fonctionnement de plusieurs dizaines de degrés lors des longues descentes alpines.
Limites d’usure et vérifications géométriques : quand changer plaquettes et disques ?
Attendre qu’un claquement métallique alarmant résonne lors du freinage avant de contrôler l’usure visuellement est une erreur à bannir. Pour évaluer l’épaisseur de la garniture de friction sur les plaquettes, on utilise un pied à coulisse ou une jauge d’épaisseur spécifique. Les grandes marques de composants fixent des tolérances rigoureuses afin de garantir la pérennité du circuit hydraulique. Chez Shimano, la norme technique exige de changer la plaquette dès que 0,5 mm de garniture subsistent. En dessous de cette barre critique, le ressort en acier de rappel entre en contact direct avec le disque, menaçant de griffer la piste et provoquant un dépassement anormal des pistons au-delà des joints d’étanchéité qui les équipent.
Concernant le fabricant SRAM, la marge d’usure totale exige que l’épaisseur totale de la garniture ainsi que du support métallique ne descende jamais sous 3,0 mm, soit approximativement 0,8 mm de matériau de friction efficace. Pour Magura, la limite de sûreté recommandée pour l’assemblage support et garniture s’élève à 2,5 mm. Négliger ces dimensions met le vététiste en danger de surchauffe instantanée de l’étrier, puisque la mince couche de garniture résiduelle n’assure plus sa fonction d’isolant thermique, transmettant toute la chaleur vers des pistons faits de céramique ou de résine phénolique.
Le rotor connaît une usure permanente due aux frictions constantes et aux débris de boue qui jouent le rôle d’un abrasif. Les disques neufs affichent une épaisseur nominale de 1,8 mm pour Shimano, de 1,85 mm ou 2,0 mm pour SRAM selon les séries, et de 2,0 mm pour Magura. La dimension de sécurité minimale est inscrite sur les bras de chaque pièce. Il est crucial de changer tout disque passant sous 1,5 mm d’épaisseur pour les versions Shimano classiques. Chez SRAM, la borne technique inférieure se situe à 1,55 mm, alors que Magura impose un seuil de renouvellement à 1,8 mm. Un disque dépassant ces limites perd sa solidité structurelle, menace de se tordre sous une charge importante et peut se briser net lors d’une décélération brutale.
Évaluer le diamètre d’un disque exige une rigueur procédurale minimale. L’abrasion causée par les plaquettes creuse la surface, conservant fréquemment un rebord périphérique intact sur la partie externe du rotor. S’appuyer sur un pied à coulisse classique dont les mâchoires se posent sur cette lèvre proéminente dénature totalement la valeur obtenue et dissimule la dégradation effective. Il convient d’employer un micromètre d’extérieur doté de becs fins ou d’introduire des cales de compensation afin de déterminer l’épaisseur de la piste en son point le plus réduit, c’est-à-dire là où le frottement est maximal.
La procédure de rodage rigoureuse prévenant le glaçage
Poser des plaquettes ou des disques neufs ne garantit pas un freinage efficace dès le départ. Sortant de l’usine, la surface de la garniture ainsi que l’acier du disque affichent des microrugosités mal assorties. Le rodage vise à lisser ces irrégularités et à déposer une fine couche homogène de matière frottante sur la surface métallique, établissant de ce fait les prérequis pour un frottement moléculaire idéal. Omettre cette phase entraîne quasi invariablement le glaçage de la garniture, car les résines superficielles s’embrasent sous une chaleur locale excessive avant d’avoir épousé le disque.
Pour mener à bien un rodage conforme aux normes, sélectionnez un trajet plat, net et sans trafic, posé sur un bitume sec. Cette tâche demande d’exécuter 20 à 30 freinages progressifs abaissant 25-30 km/h vers 5 km/h, roue par roue, séparément. Maintenez une force constante sur la manette afin de freiner efficacement la bicyclette, évitant tout verrouillage de la roue. À mesure que les répétitions avancent, vous percevrez une prise nettement accrue sous les doigts, indiquant que le dépôt de matière se fait de manière appropriée sur la bande en acier.
Une règle de sécurité stricte doit encadrer toute étape de rodage. Il faut libérer le levier avant l’immobilisation totale du vélo et éviter de garder le frein enfoncé quand le vélo est à l’arrêt avec des disques brûlants. En cas d’arrêt complet avec une pression intense sur le levier, la plaquette surchauffée déposera une masse irrégulière de matière sur cette zone exacte du disque. Cette accumulation hétérogène provoquera ensuite des à-coups sensibles, des pulsations au niveau du levier ainsi que des vibrations désagréables au niveau du cadre à chaque tour de roue.
Malgré les précautions, si un glaçage imprévu survient après une sortie pluvieuse ou une descente mal maîtrisée, la face des plaquettes devient lisse et brillante comme un miroir, entraînant une disparition complète de la puissance de freinage. Il reste généralement possible de les réparer avant de les remplacer. Après démontage, frottez délicatement la zone active sur du papier abrasif fin de grain 150 ou 220, posé à plat sur une base rigide, en décrivant des huit réguliers. Une fois la couche vitrifiée éliminée pour révéler une matière mate et uniforme, nettoyez le disque avec de l’alcool isopropylique puis recommencez l’opération de rodage depuis le départ.
Contamination, purge et entretien régulier avant vos randonnées
La principale menace pesant sur les freins à disque reste la contamination fortuite par des corps gras. Durant le service régulier de la transmission, un nuage d’huile en aérosol, une éclaboussure de cire ou bien un nettoyant insuffisamment lavé suffisent à détruire l’efficacité de freinage du vélo. Les plaquettes organiques agissent comme des absorbants pour les hydrocarbures, captant les liquides gras au sein de leur structure poreuse. Il faut impérativement éviter les sprays lubrifiants près des roues et couvrir de manière systématique les étriers au moyen d’un linge propre ou d’un cache-disque adapté quand vous nettoyez et graissez votre chaîne.
Une plaquette organique souillée est rarement récupérable de façon certaine, car la chaleur générée lors des freinages suivants pousse les résidus d’huile enfouis à remonter sur la surface de frottement. À l’inverse, le rotor en inox se répare efficacement. Il faut alors nettoyer les disques avec de l’alcool isopropylique pur, titré à 99 %, au moyen d’un chiffon en microfibre sans peluche réservé à cette tâche. Les solvants domestiques parfumés, le produit pour vaisselle et les nettoyants pour moteur sont à bannir absolument, car ils déposent une couche résiduelle de tensioactifs nuisant à l’adhérence des garnitures.
Hors les surfaces de contact, la dynamique hydraulique du circuit impose un contrôle régulier. Si le levier se fait mou, que sa course libre s’étire de façon excessive pour buter contre la poignée du guidon, le circuit renferme des microbulles d’air qui se compressent sous la pression plutôt que de pousser les pistons. Il faut alors une purge totale pour retrouver une garde solide. Le respect du type de fluide hydraulique imposé par le fabricant est essentiel. Les mécanismes de Shimano, de Magura et de Formula Cura exigent uniquement une huile minérale neutre, alors que les freins de SRAM et de Hope emploient un fluide synthétique DOT 4 ou DOT 5.1. On doit absolument éviter d’associer l’huile minérale au liquide DOT au sein d’un circuit, vu que leur incompatibilité chimique détruit instantanément les joints et membranes en caoutchouc, causant ainsi une fuite massive et la disparition complète du système de freinage.
Avant de fixer une plaque du cadre lors d’un événement figurant au calendrier des randonnées VTT ou de concourir sur des circuits exigeants de type enduro ou marathon au sein des disciplines du VTT, accordez une priorité absolue à ce trio mécanique. Mesurer l’épaisseur restante des garnitures, examiner le voile et l’usure des rotors, ainsi que vérifier la fermeté du point de contact au levier, vous protégeront des pannes brutales sur les sentiers les plus reculés.